

关于工业用碳化钨分条刀的切削刃角度
很多人误以为,使用硬质合金切割刀时,钨钢切割圆刀的切削刃角度越小,刀刃就越锋利、越好。但事实果真如此吗?今天,我们就来探讨一下加工条件、加工材料以及切割刀切削刃角度之间的关系。
首先,我们来了解一下分切刀片的切削刃角度:
通常,我们将小于 20° 的切削刃角度称为小角度,将 20° - 90° 的切削刃角度称为大角度。
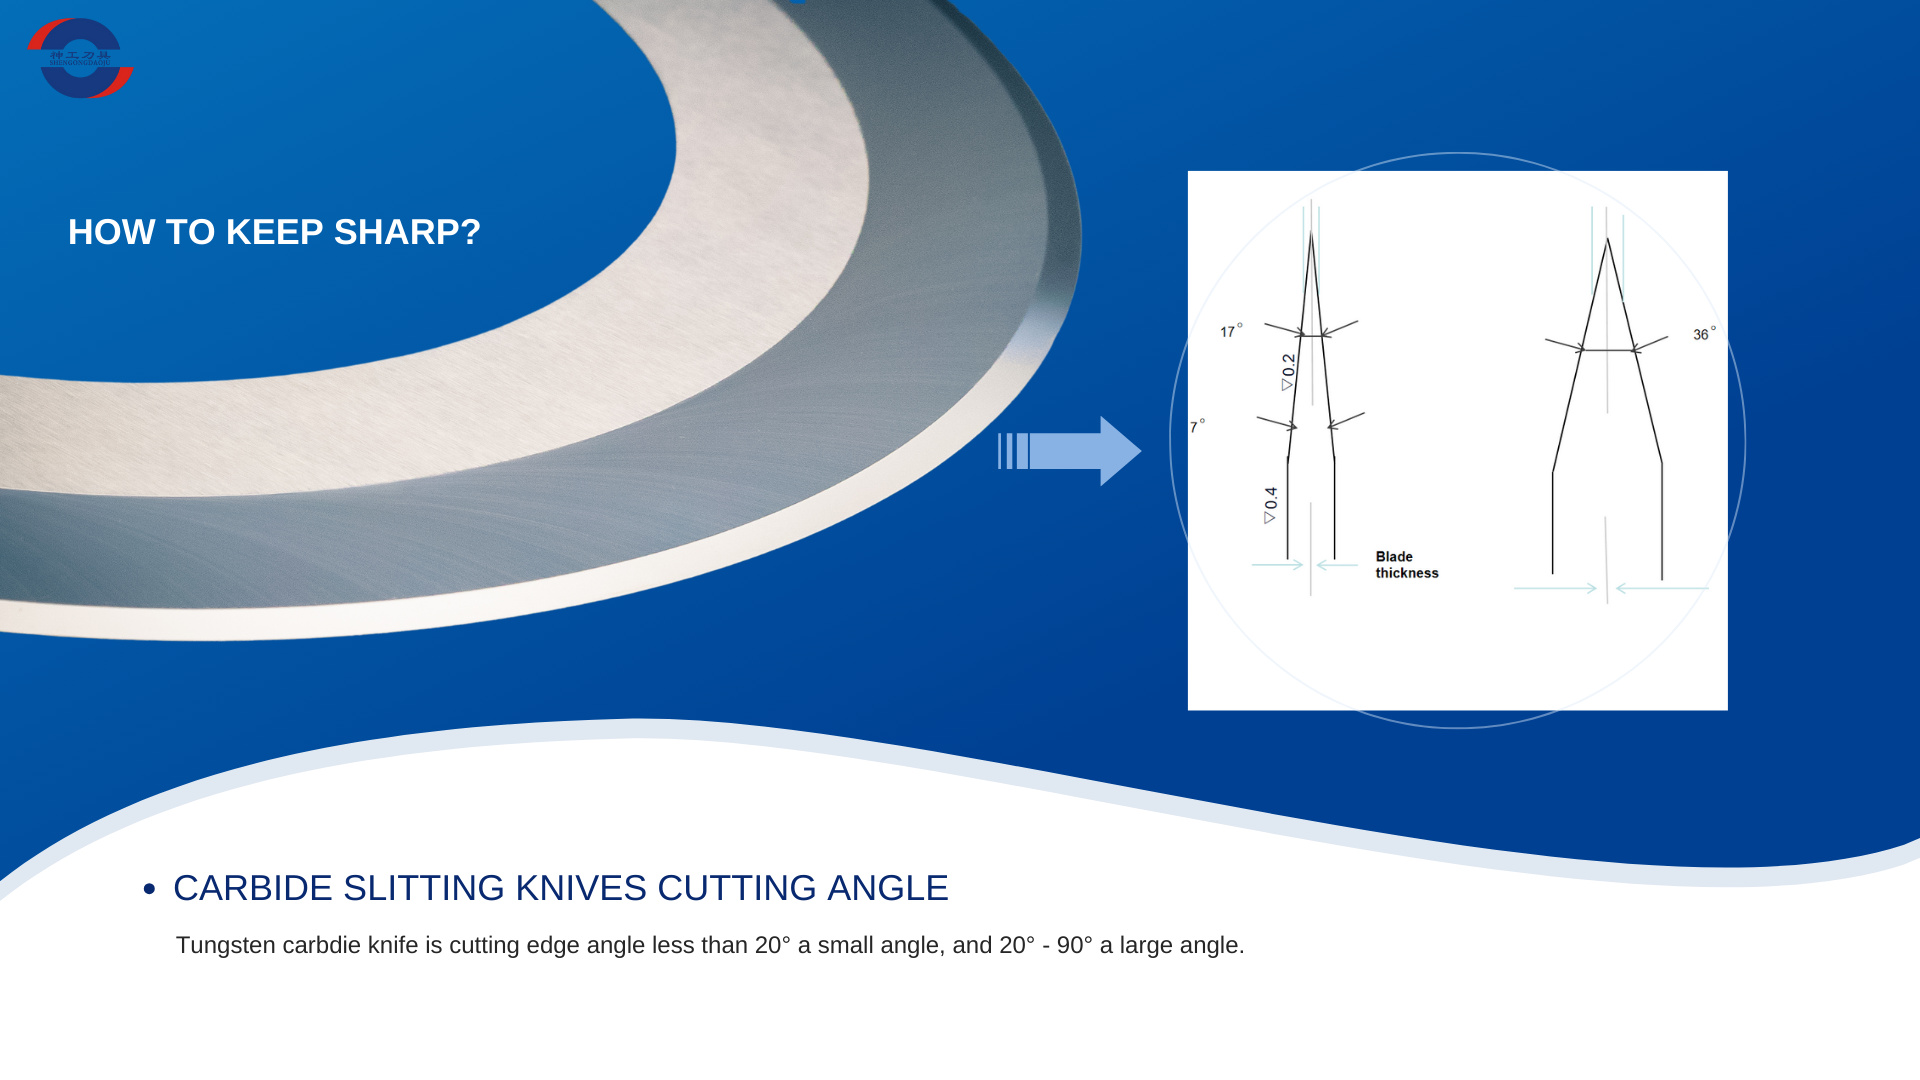
小角度切割意味着更锋利的刀刃,能够轻松切入材料,更适合切割相对较薄较软的材料,例如金属箔。然而,高速切割后,锋利的刀刃容易变钝。对于硬度和厚度较高的材料,锋利的刀刃容易造成缺口甚至断裂。
角度越大,刀刃越钝。切割较硬较厚的材料时,刀刃越坚固耐用,即使在高压下也不容易损坏。但刀刃钝化会导致切割精度降低,切割效率也相对较低。
在薄膜分切、瓦楞纸板分切或金属箔分切的具体过程中,我们通常根据加工环境和加工材料的以下因素来选择分切刀片的切刃角度。
刀片上的力
分切材料的厚度
分切材料的硬度
切割过程中刀片受力越大,刀刃强度要求就越高,因此通常会选择较大的刃角。切割过程中刀片受力越小,则可以选择较小的刃角,以减少摩擦,使切口更加平滑。
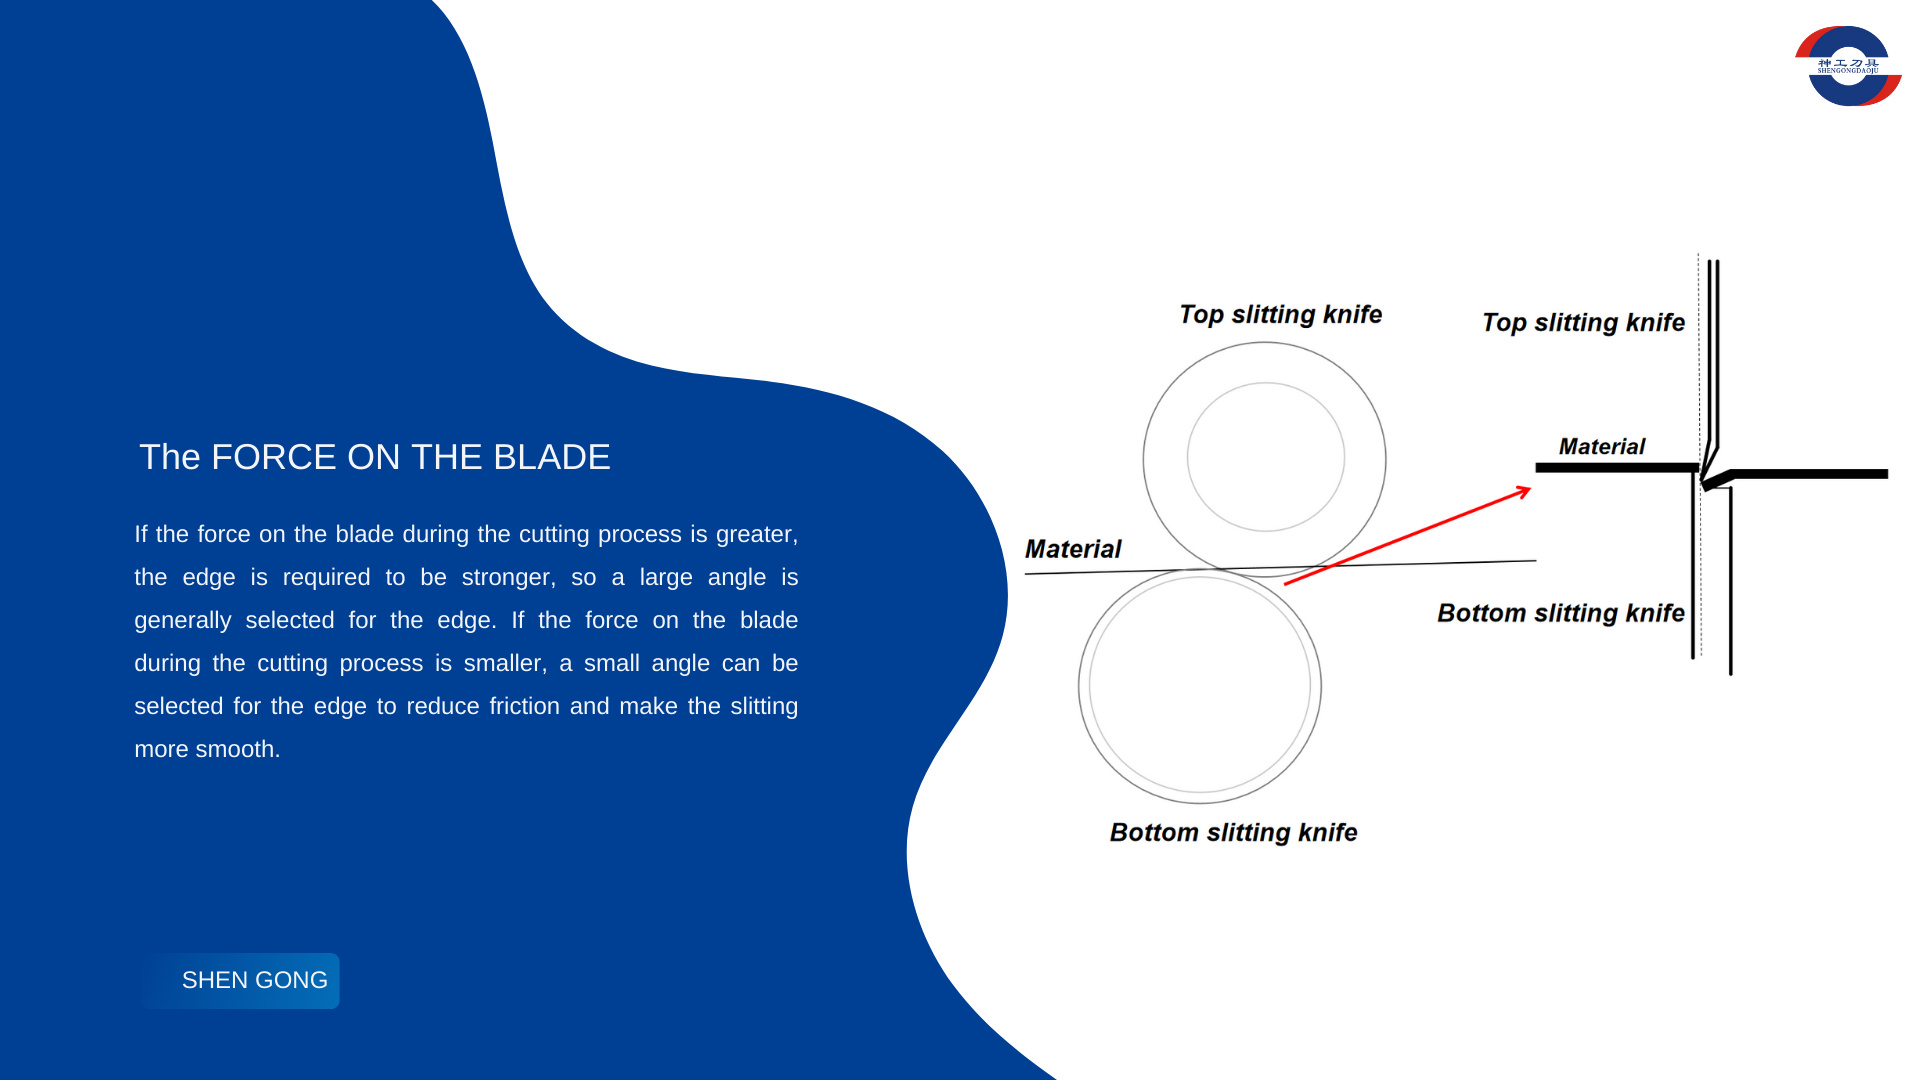
切割较厚材料时,建议选择角度较大的切口刃口,以提高耐用性和韧性。切割较薄材料时,可以选择角度较小的切口刃口。切口整齐,不易变形,且切口精度高。
当然,还要考虑切割材料的硬度。
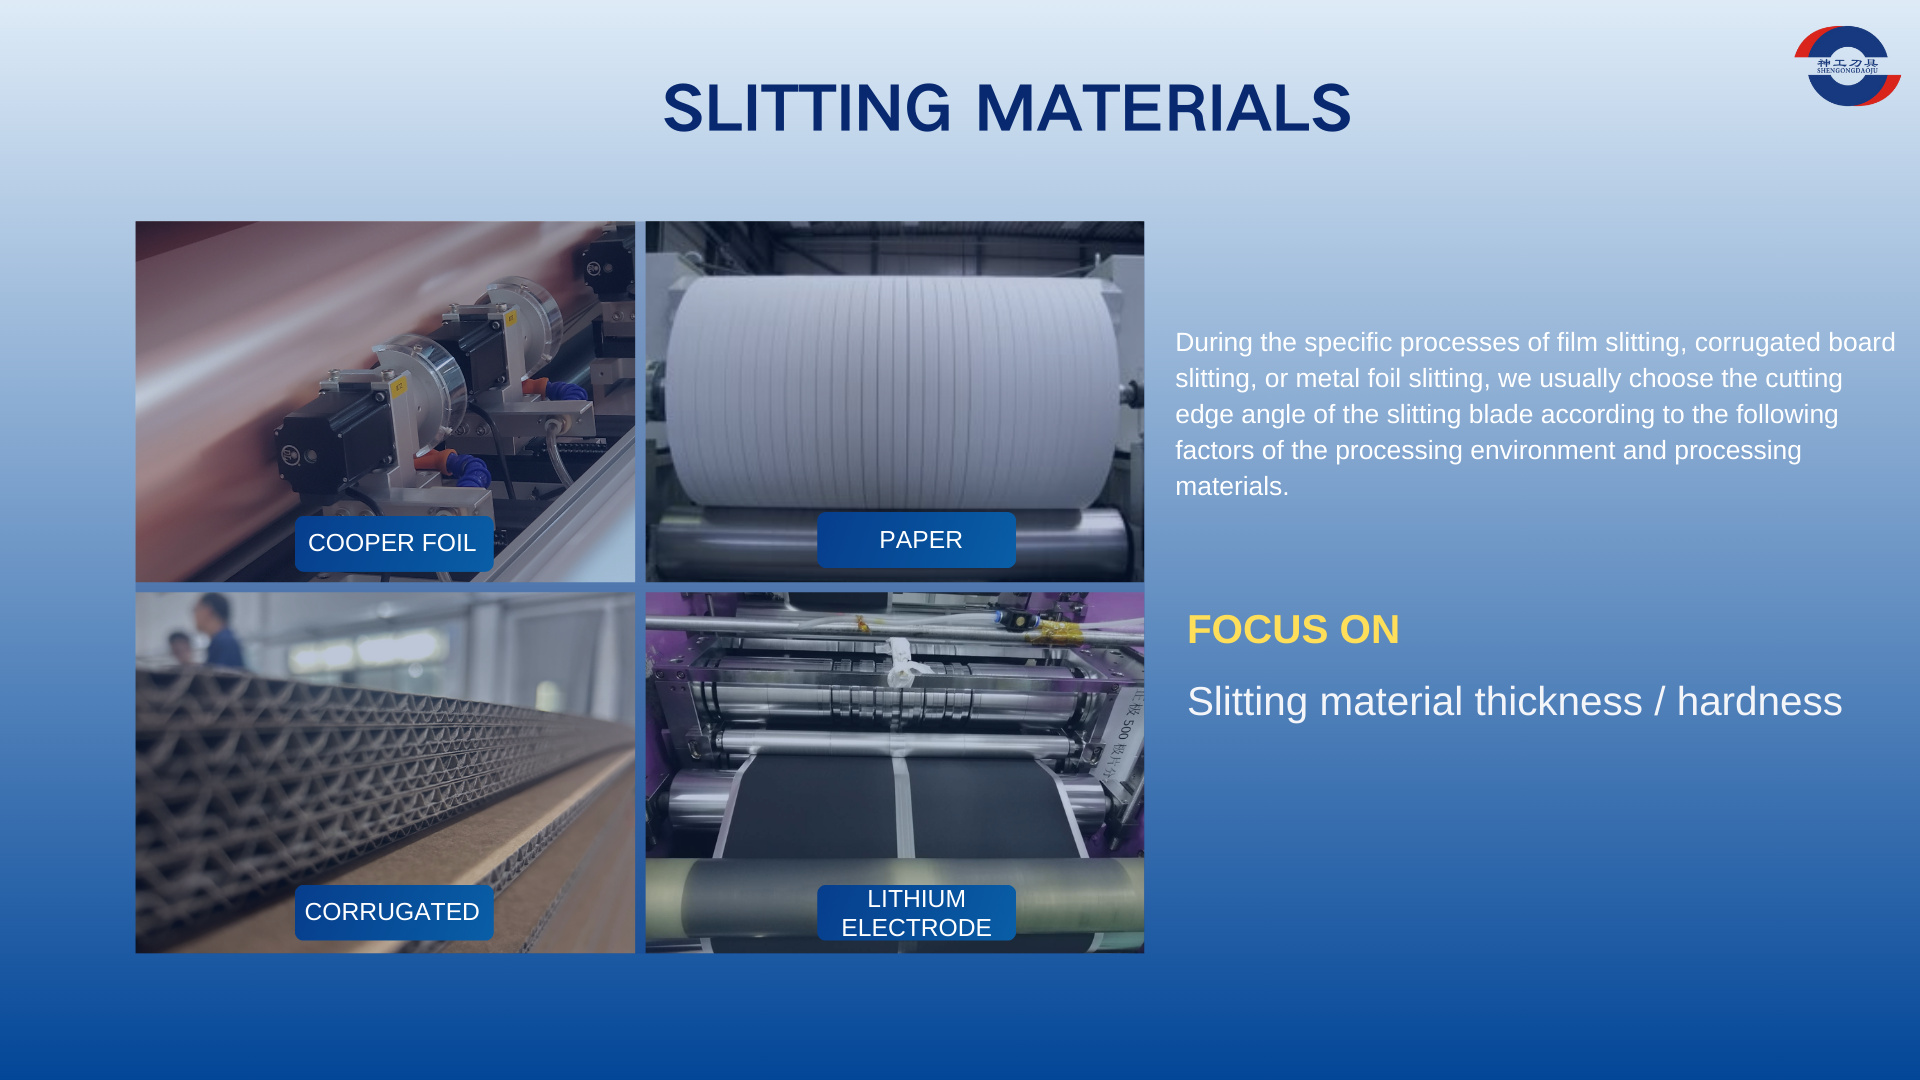
分切刀角度小是否更锋利、效果更好,取决于具体的应用场景和材料。如果需要高精度切割且材料硬度不高,较小的角度更为合适。而切割较硬的材料时,较大的角度则能提供更好的耐用性。
在切割瓦楞纸板等软性材料时,刀具的锋利度固然重要,但耐用性和维护保养也同样不可忽视。因此,通常需要在锋利度和耐用性之间找到平衡点。
如果您不知道如何选择钨钢分切刀片的切削刃角度,您可以免费咨询申工团队,邮箱地址为 howard@scshengong.com。