消息


旋转式分切刀的精密金属箔剪切原理
2025-02-24
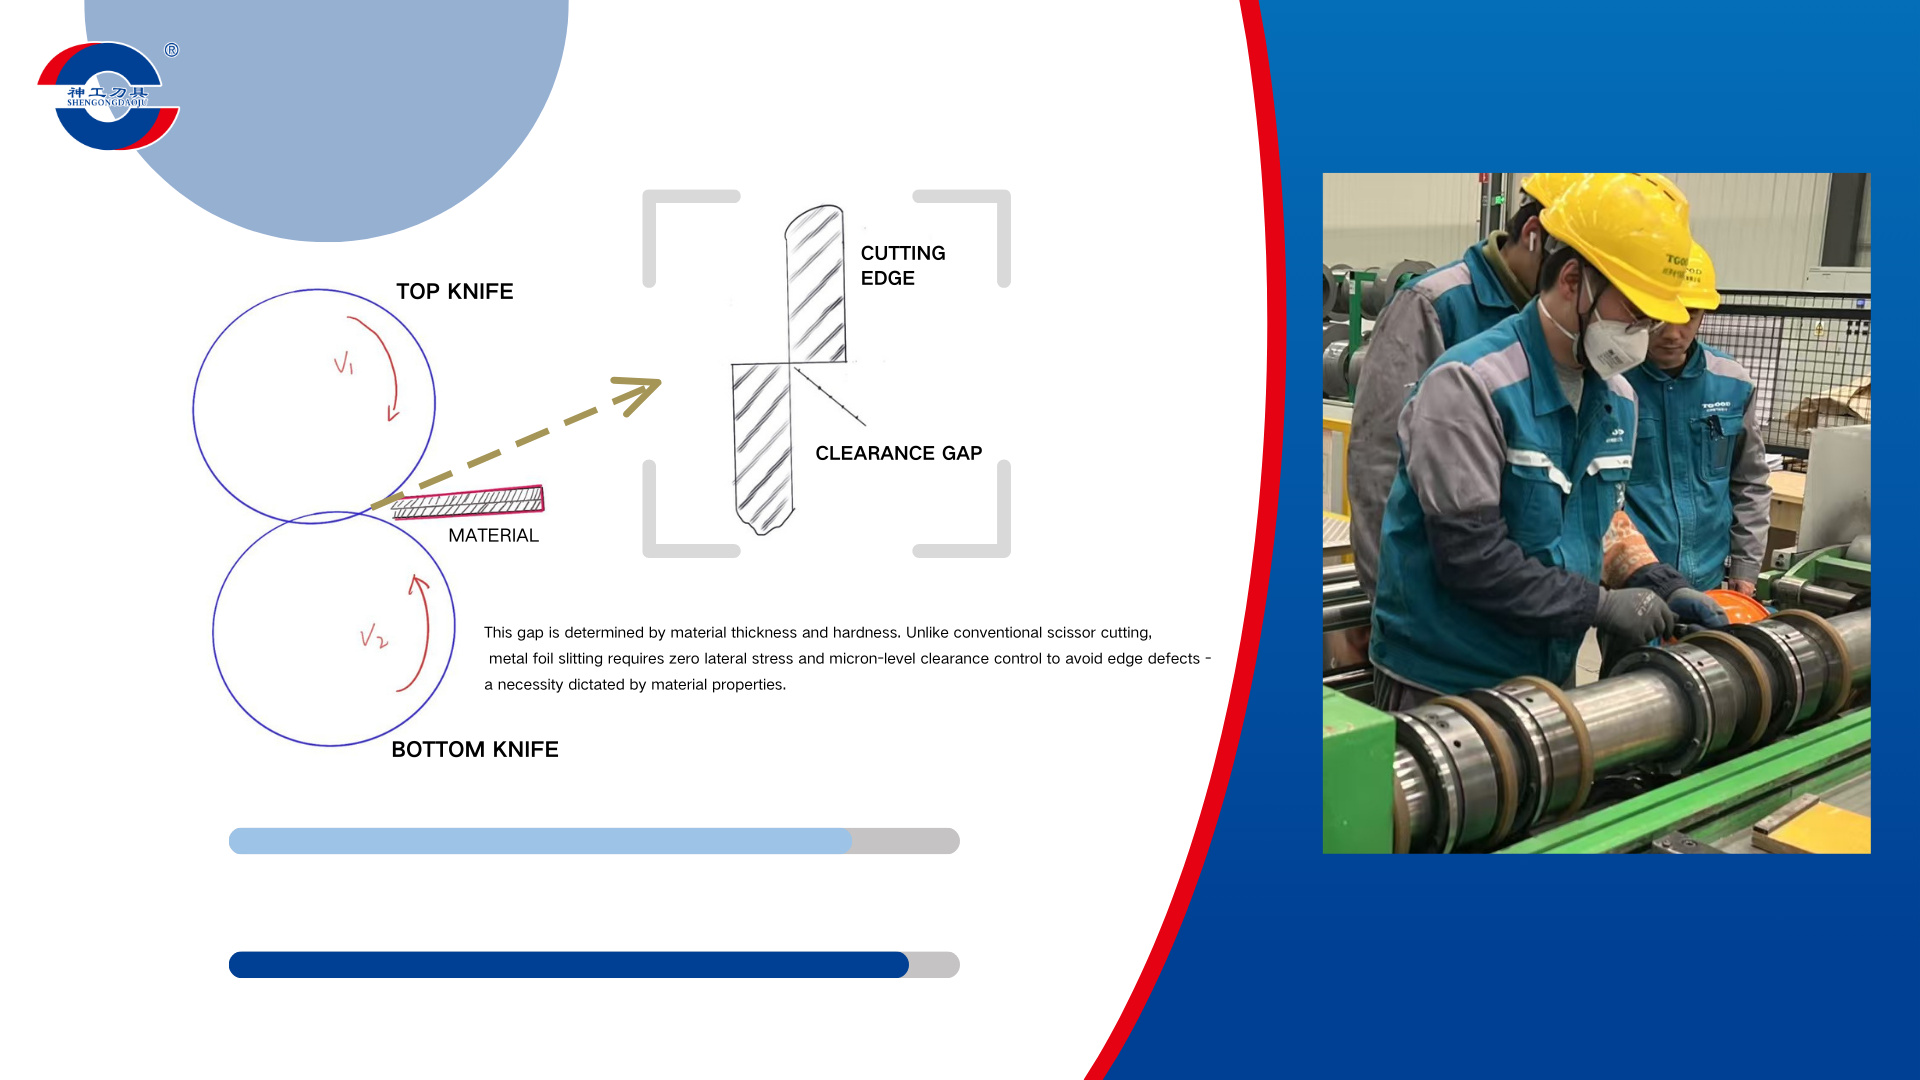
上下旋转刀片(90°刃角)之间的间隙对于金属箔剪切至关重要。该间隙取决于材料的厚度和硬度。与传统的剪刀切割不同,金属箔分切需要零横向应力和微米级的间隙控制,以避免边缘缺陷——这是由材料特性决定的必要条件。
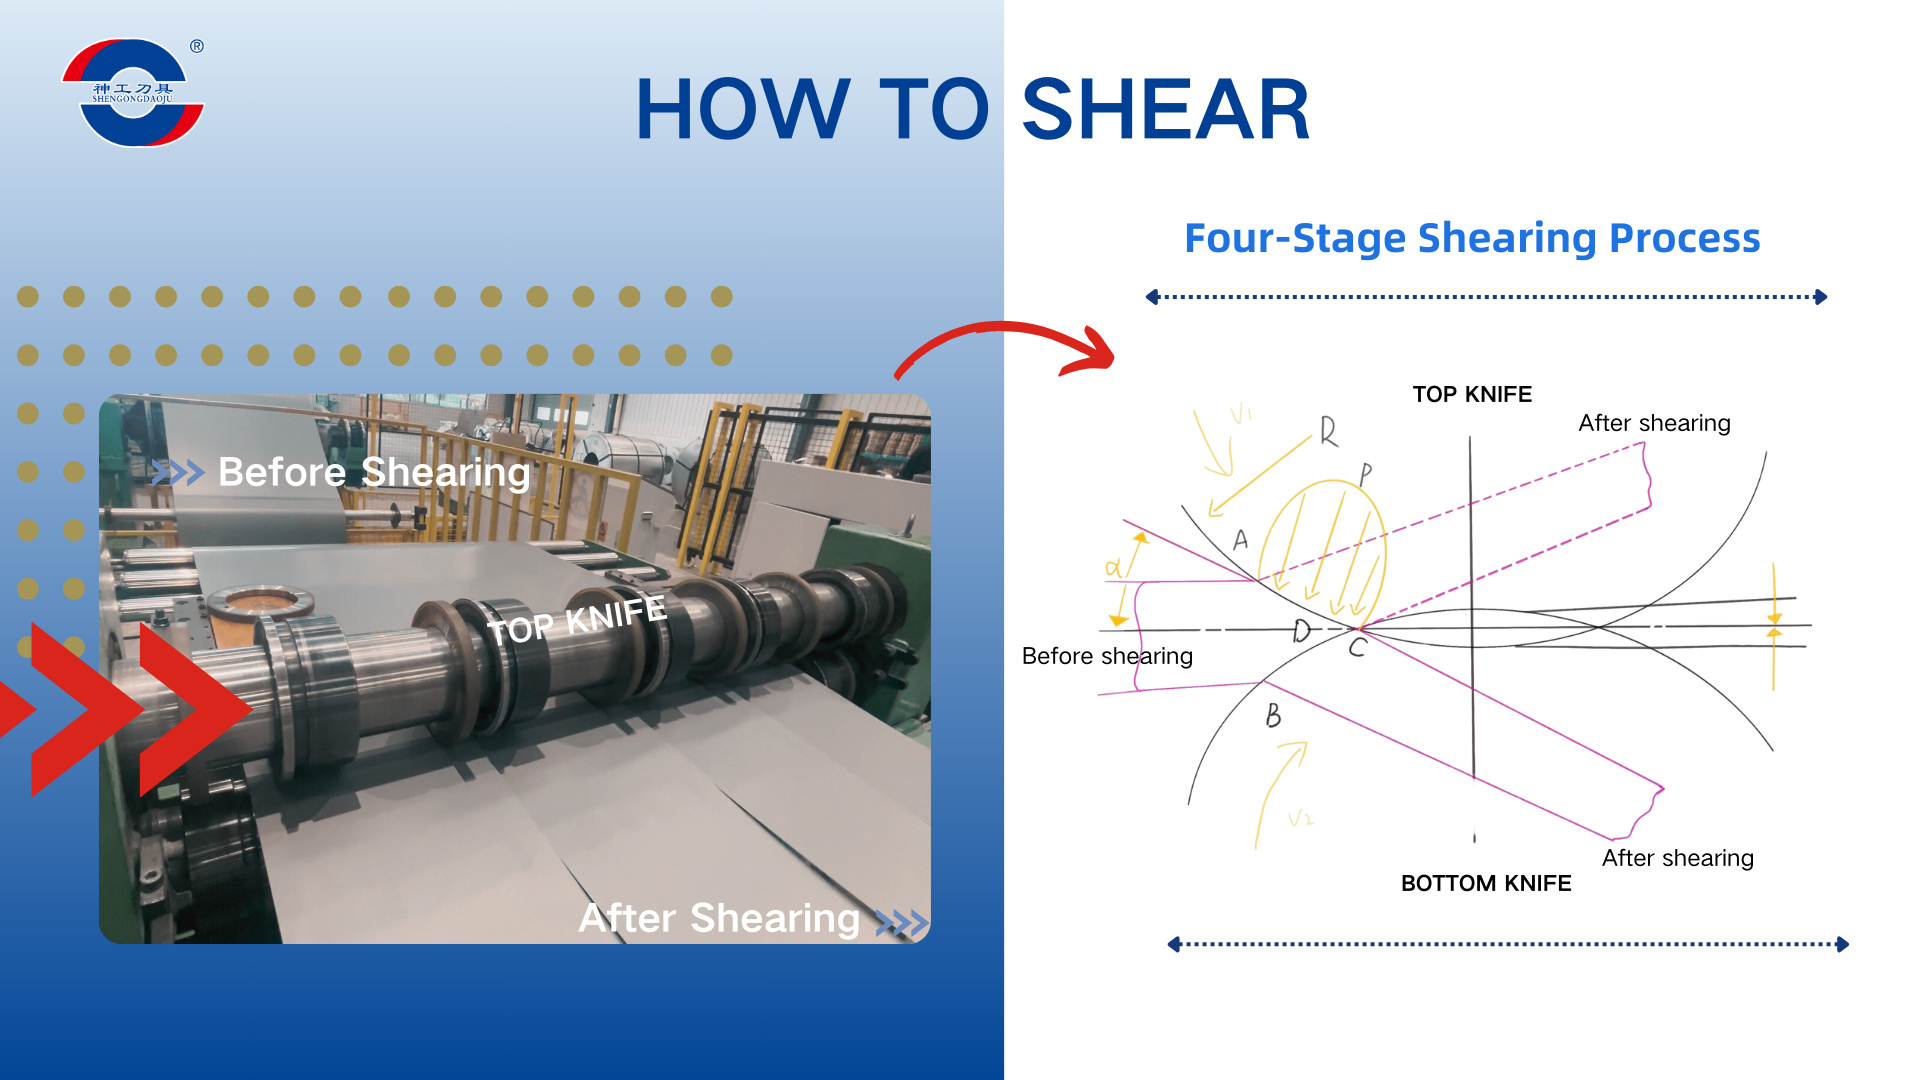
四阶段剪切工艺
1.接合阶段:材料通过刀片重叠角进入。
2.变形阶段:控制叶片偏移会引起材料变形。
3.滑移阶段:张力驱动的材料推进产生可控滑移。
4.断裂阶段:通过工程撕裂实现最终分离。
为什么可控骨折很重要
纯粹的压缩切割会造成无法接受的边缘缺陷。高质量的箔材分切需要:
● 无毛刺边缘
● 零侧弯/法兰
● 无压痕
最佳间隙调整可在 200-300 倍放大倍率下产生 1:2 的剪切断裂比:
● 理想的边缘轮廓:33% 的干净剪切层断裂区(7-9 度角)
● 重叠警告:
● 50/50 比例表示重叠过多
●
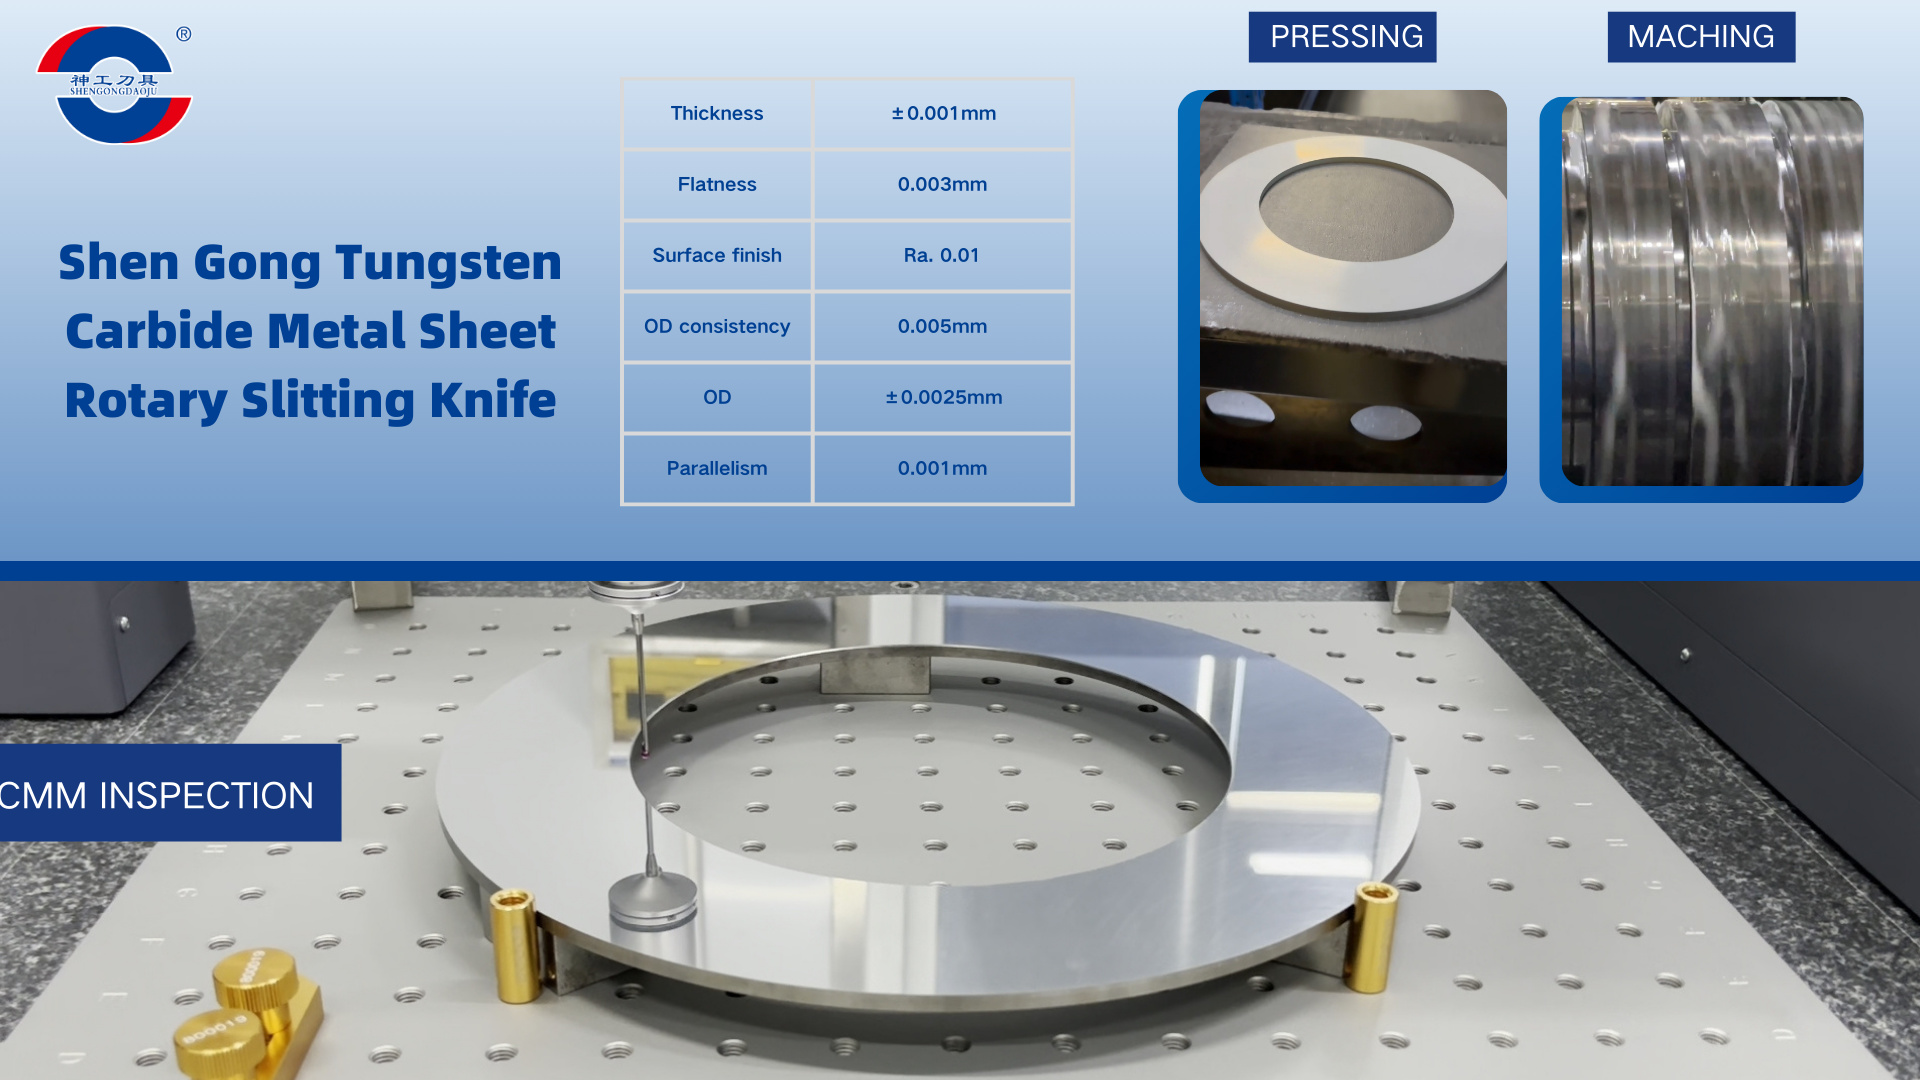
神工钨钢纵切刀片卓越品质
专为精密切割以下材料而设计:硅钢/镍合金/高硬度金属卷材
性能保证:线速度高达 800 米/分钟时,边缘无毛刺/翘边。
超高精度公差:
厚度:±0.001毫米
平面度:0.003毫米
表面粗糙度:Ra 0.01mm
外径:±0.0025毫米
外径一致性:0.005毫米
平行度:0.001毫米
始终确保锋利边缘触手可及
使用申工的ISO认证旋转刀具,优化您的金属箔分切工艺。联系申工团队:howard@scshengong.com。